La línea robótica de Kia gestiona 180 variantes de furgonetas: aquí está la razón por la que importa
Una celda de fábrica en Hwaseong ensambla 180 configuraciones distintas de PV5 mediante un innovador método de bastidor en cuatro etapas. Esta iniciativa revela cómo los fabricantes coreanos están replanteando la producción en masa ante un panorama de movilidad cada vez más fragmentado.
La paradoja de las 180 variantes
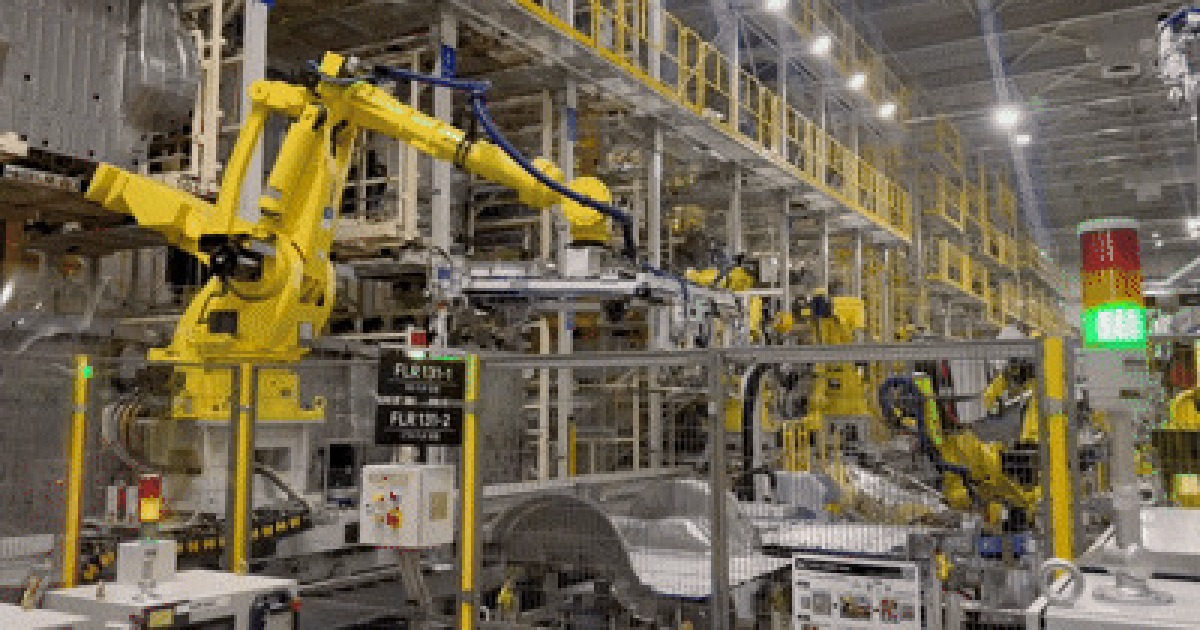
Una sola línea de producción en la planta de Hwaseong de Kia está fabricando 180 especificaciones distintas del PV5: una furgoneta diseñada a medida que puede configurarse como vehicle de carga, transporte de pasajeros o vehículo para personas con movilidad reducida. Ese número solo ya debería encender las alarmas en el departamento de ingeniería de cada constructor tradicional. La producción en masa se construyó sobre la premisa de que haces una sola cosa, muy bien, en volúmenes enormes. La línea PV5 demuestra que esa premisa se está desmoronando.
Lo que ocurrió en la Planta Este de EVO no es solo otra gira por una fábrica. Es una prueba funcional de que la fabricación de alta mezcla y bajo volumen puede alcanzar la economía que antes se creía imposible sin reequipar cada seis meses. Y las implicaciones van mucho más allá de Corea.
El método de los cuatro puntos que lo hace posible
El secreto reside en un proceso que Kia llama “método de montaje secuencial de 4 puntos”. En lugar de construir una carrocería en un solo tramo continuo, la línea divide el chasis en cuatro etapas distintas: punto interior, punto de largueros, punto exterior y punto de techo. Las dos primeras etapas establecen el esqueleto. Las dos últimas cubren los paneles exteriores y el techo sobre él.
Esta fragmentación resulta evidente a posteriori —es así como han operado los talleres de trabajo por décadas—, pero aplicarlo a escala automotriz es la novedad. Cada estación de punto puede pausarse, reconfigurarse o intercambiar piezas sin detener toda la línea. Una furgoneta destinada a la entrega de última milla abandona una estación; una shuttle accesible para sillas de ruedas ingresa a la siguiente. Comparten los mismos robots, los mismos soldadores, el mismo espacio en el piso.
La línea opera a 29 unidades por hora, con una capacidad anual de aproximadamente 100.000 vehículos. Más importante aún, la eficiencia reportada de la línea se sitúa en 98,9 por ciento. Ese número importa porque la flexibilidad generalmente cobra un penal de velocidad. Kia parece haber desafiado ese intercambio —al menos en papel.
Robots haciendo trabajos que los humanos rechazaban
La sala de montaje cuenta la historia más completa. Kia está utilizando robots para instalar componentes que históricamente requerían manos humanas: el respaldo de choque de 65 kilogramos, el forro de techo, el emblema, los pernos de la batería de alta tensión.
La instalación del respaldo de choque merece atención particular. Una cámara de visión 3D mapea tanto la pieza como la carrocería del vehículo; el robot calcula el punto exacto de inserción y luego empuja el componente hasta su lugar. El valor de torque de cada perno se registra como datos de calidad en tiempo real. Adiós a adivinar si un trabajador ajustó algo correctamente —la máquina lo registra.
El ensamblaje del emblema y la instalación del capó son primeizos para Hyundai Motor Group. El forro de techo, dividido en secciones delantera, central y trasera, utiliza robots para los paneles delanteros y traseros mientras un humano maneja la sección central donde el cableado y la ductería requieren destreza manual. Es un modelo híbrido, no una fábrica completamente oscura —y esa honestidad es más útil que un folleto que reclama autonomía total.
Un detalle llamó la atención del piso de fábrica: la pistola de soldadura que se extiende dos metros. Las pistolas estándar no pueden llegar dentro de los cuerpos del PV5 que carecen de puerta de segunda fila. Kia solicitó equipos de ensamblaje de vehículos ferroviarios y de metro para resolver el problema. Ese tipo de préstamo entre industrias es raro en plantas automotrices y te dice cuán desesperadas se habían vuelto las restricciones geométricas.
Qué significa esto para el mercado de PBV
Los vehículos diseñados a medida son una oportunidad global de 300.000 millones de dólares según algunas estimaciones, y son inherentemente personalizados. Una furgoneta de entrega en Lagos necesita especificaciones distintas que una clínica móvil en Yakarta. El PV5 ya ha movido 39.000 unidades a nivel global para agosto, ganando el título de Furgoneta del Año 2026 a nivel mundial. El modelo más grande PV7 está programado para debutar en el salón IAA Transportation en Hanover este mes.
El centro de conversión conectado a la Planta Este de EVO maneja 40.000 unidades anualmente a través de las plataformas PV5, PV7 y PV9. Noventa y ocho celdas de trabajo y catorce celdas de inspección transforman un vehículo base en cualquier cosa que el cliente ordenó —cama abierta, furgoneta de tripulación, carga primaria, camión refrigerado o un camper ligero. Ahí es donde vienen las 180 variantes: no de construir 180 autos diferentes, sino de ramificar una base única en muchos finales.
El modelo refleja lo que Boeing hizo con el 787 —construir un fuselaje común, luego personalizar para cada aerolínea en la etapa final de ensamblaje. Kia está aplicando esa lógica a furgonetas a una escala que la industria automotriz no había intentado.
La fábrica occidental que llega en 2027
La Planta Oeste de EVO está programada para abrir en junio de 2027, llevando la capacidad total de PBV de Hwaseong a 200.000 unidades anualmente. Agregará robots móviles autónomos para entrega de partes y un sistema de inspección de visión exterior tipo túnel. La automatización de la línea de ensamblaje sube solo ligeramente, de 27 por ciento a 28 por ciento, lo que sugiere que Kia prioriza la logística flexible sobre simplemente agregar más robots a las mismas tareas.
La automatización de la línea ya excede las operaciones existentes de Hwaseong en aproximadamente 9 puntos porcentuales, con una mejora del 10 por ciento en calidad y eficiencia operativa. Esas no son cifras especulativas —son reportadas por el equipo de gestión de la planta.
Quién gana, quién pierde
Kia gana si este modelo demuestra ser replicable en otras plataformas y geografías. Una línea PBV flexible que puede cambiar entre configuraciones de carga y pasajeros sin tiempo de inactividad significativo es un arma competitiva en un mercado donde los volúmenes de entrega se están fragmentando y los clientes exigen especialización. El éxito global del PV5 sugiere que el lado de la demanda está listo.
Los constructores tradicionales que corren líneas de modelos dedicados pierden en dos frentes. Primero, no pueden igualar la velocidad de configuración sin una enorme inversión de capital. Segundo, sus fábricas existentes fueron diseñadas para volumen, no para variedad —modernizarlas conlleva su propio riesgo. El Transit de Ford y el Sprinter de Mercedes enfrentan un competidor originario de China que trata la personalización como una característica, no como un centro de costos.
Los trabajadores de la línea pierden las tareas más mundanas pero ganan roles de supervisión. El piso de la fábrica tiene menos personas inclinadas sobre pistolas de pernos y más personas viendo pantallas. Esa transición es incómoda y desigual, y los colores de las vallas de seguridad de Kia —forzados al amarillo por nuevas regulaciones en lugar del diseño gris original— te recuerdan que incluso las fábricas robóticas están sujetas a reglas humanas.
La señal más grande
Lo más importante sobre la Planta Este de EVO no son los robots. Es la confirmación de que la tensión central de la industria automotriz —estandarización versus personalización— ha encontrado una solución funcional. Por un siglo, la respuesta fue el volumen. La línea PV5 sugiere que la próxima respuesta es la agilidad.
Si Kia puede producir 180 variantes en una sola línea con eficiencia casi total, la pregunta se convierte en si otros fabricantes pueden adaptar sus plantas existentes o si necesitarán construir instalaciones desde cero en terrenos vírgenes. Lo segundo es caro y lento. Lo primero puede ser imposible sin reinventar el propio proceso de ensamblaje.
El PV5 no reemplazará al Camry ni al Corolla. Pero podría reemplazar el supuesto de que cada planta automotriz necesita parecerse a una planta automotriz —uniforme, predecible, optimizada para un producto a la vez.
Ese supuesto ya está desactualizado.